


Beschichtung Aluminium Druckguss: Verfahren, Kosten & Schutz
Aluminiumdruckguss ist in modernen Industriezweigen wie dem Fahrzeugbau, dem Maschinenbau, der Mess- und Regeltechnik sowie der Gebäude- und Beleuchtungsindustrie eines der wichtigsten Fertigungsverfahren. Es ermöglicht die kosteneffiziente Großserienproduktion geometrisch komplexer, dünnwandiger und hochfester Bauteile mit exzellenter Maßhaltigkeit. Trotz dieser herausragenden mechanischen Eigenschaften genügt das rohe Gussgefüge den steigenden Anforderungen an Witterungsbeständigkeit, chemische Resistenz, elektrische Isolation oder anspruchsvolle Sichtflächenoptik in vielen Anwendungsfällen nicht.
Eine technisch präzise abgestimmte Beschichtung Aluminium Druckguss schützt das Trägermaterial dauerhaft vor korrosiven Medien, verhindert frühzeitigen Verschleiß und verleiht dem Bauteil ein hochwertiges Erscheinungsbild. Weil sich Druckgusslegierungen durch ihren spezifischen Silizium- und Kupfergehalt wesentlich von Knetlegierungen unterscheiden, erfordert die Veredelung ein tiefes Verständnis für Vorbehandlung, Gefügestruktur und Beschichtungsverfahren. Die gezielte Auswahl des optimalen Beschichtungssystems entscheidet maßgeblich über die Lebensdauer, Funktionssicherheit und Wirtschaftlichkeit der gesamten Baugruppe.
Warum die Beschichtung Aluminium Druckguss unverzichtbar ist
Reines Aluminium bildet bei Kontakt mit Luftsauerstoff eine dichte, schützende Eigendioxidschicht. Bei industriellen Druckgusslegierungen – wie beispielsweise AlSi9Cu3, AlSi10Mg oder AlSi12 – liegt die Situation jedoch grundlegend anders. Diese Legierungen zeichnen sich durch einen hohen Siliziumanteil aus, der für eine hervorragende Formfüllung und geringe Schwindung im Gießprozess sorgt. Gleichzeitig führen Phasen wie intermetallische Ausscheidungen, Siliziumnadeln und Kupferphasen an der Oberfläche zu lokalen Potenzialunterschieden. Bei Kontakt mit Feuchtigkeit oder Elektrolyten entstehen Mikrogalvanik-Elemente, die selektive Korrosion und tiefen Lochfraß begünstigen.
Darüber hinaus weist die Oberfläche von Druckgussteilen verfahrensbedingt spezifische Eigenheiten auf, die bei der Oberflächenbehandlung Druckguss zwingend berücksichtigt werden müssen:
Gusshaut und Trennmittelreste: Während des Gießvorgangs bilden sich feine Gefügeschichten an den Formwänden, auf denen Reste von silikon- oder wachsfreien Formtrennmitteln haften können. Diese behindern eine direkte Lackhaftung gravierend.
Mikroporosität und Gaseinschlüsse: Eingeschlossene Luft- oder Schmiermittelgase nahe der Oberfläche können bei thermischen Aushärteprozessen expandieren und zu sichtbaren Fehlstellen führen.
Geringe Eigenbeständigkeit gegen Industrieatmosphäre: Aggressive Medien wie Streusalznebel, saurer Regen, Industrieabgase oder Reinigungschemikalien greifen unbehandelten Druckguss rasch an.
Eine fachgerecht aufgebaute Beschichtung Aluminium Druckguss gleicht diese werkstoffbedingten Defizite aus, schafft eine zuverlässige Barriere gegen chemische sowie physikalische Angriffe und ermöglicht eine zielgerichtete Anpassung an technische Lastenhefte.
Die wichtigsten Verfahren für die Beschichtung Aluminium Druckguss im Detail
In der industriellen Praxis stehen Ingenieuren, Entwicklern und Einkäufern verschiedene Veredelungsverfahren zur Verfügung. Jede Methode besitzt spezifische Stärken bezüglich Schichtstärke, Korrosionsbeständigkeit, Geometrietauglichkeit und Kostengefüge.
1. Pulverbeschichtung Aluminium
Die Pulverbeschichtung ist das am weitesten verbreitete Verfahren für robuste Gehäuse, Strukturteile und Außenkomponenten aus Aluminiumdruckguss. Hierbei wird thermoplastisches oder duroplastisches Beschichtungspulver (vorwiegend Polyester-, Polyurethan- oder Epoxidharz) elektrostatisch aufgeladen und auf das elektrisch geerdete Werkstück gesprüht. Anschließend geliert und vernetzt das Pulver in einem Einbrennofen bei Objekttemperaturen von meist 160 °C bis 200 °C zu einem geschlossenen, widerstandsfähigen Lackfilm.
Hauptvorteile: Hohe Schichtdicken von 60 bis 120 µm in einem einzigen Arbeitsgang; herausragende Beständigkeit gegen UV-Strahlung, Witterung, Schläge und Steinschlag; vollständig lösemittelfrei und damit umweltschonend.
Prozessbesonderheiten: Durch die relativ hohen Einbrenntemperaturen können Gase aus oberflächennahen Mikroporen entweichen. Dies führt ohne Gegenmaßnahmen zu kleinen Kratern oder Bläschen (Outgassing). Dem wird durch spezielles Ausgasungspulver, Vorentgasungstempern oder optimierte Druckgussparameter begegnet.

2. KTL Beschichtung Aluminium (Kathodische Tauchlackierung)
Die KTL-Beschichtung (auch als kathodische Elektrophorese oder Cataphoretic Painting bekannt) ist ein hochautomatisiertes elektrochemisches Nassverfahren. Das gesamte Werkstück wird in ein wässriges Tauchbad getaucht, in dem sich dispergierte Epoxidharz-Bindemittelpartikel unter angelegter Gleichspannung gleichmäßig auf der Oberfläche abscheiden. Nach dem Spülen wird der Lackfilm bei ca. 150 °C bis 180 °C eingebrannt.
Hauptvorteile: Exzellenter Umgriff in Hohlräumen, Gewinden, Kühlrippen und komplexen Hinterschneidungen; hochgradig gleichmäßige Schichtdicken (typisch 15 bis 35 µm) ohne Tropfenbildung oder Kantenaufbau; überragender Korrosionsschutzaluminiumdruckguss bei geringem Materialeinsatz.
Einsatzbereich: Häufig als eigenständige Schutzschicht für unsichtbare Funktionsbauteile (Motorraum, Unterboden, Schaltschränke) oder als hochwirksame Korrosionsschutzgrundierung unter einer dekorativen Pulverdeckschicht (Duplex-System).
3. Nasslackierung (1K- und 2K-Systeme)
Die klassische Flüssiglackierung bietet maximale gestalterische Freiheit hinsichtlich Farbtonvielfalt, Glanzgrad (von stumpfmatt bis hochglänzend) und taktiler Effekte wie Soft-Touch oder definierte Strukturprägungen. Es kommen lösungsmittelbasierte oder wasserlösliche Polyurethan-, Acryl- oder Epoxidharzlacke zum Einsatz.
Hauptvorteile: Sehr niedrige Trocknungstemperaturen (häufig Raumtemperatur bis max. 80 °C), wodurch keinerlei Risiko für thermische Bauteilverzüge oder Porositätsausgasungen besteht; hervorragende Eignung für geometrisch hochpräzise Baugruppen mit engsten mechanischen Toleranzen.
Grenzen: Geringere Schichtdicken pro Spritzgang (oft 30 bis 60 µm), höherer manueller Applikationsaufwand bei komplexen Teilen sowie ein im Vergleich zur Pulverbeschichtung höherer Gehalt an flüchtigen organischen Verbindungen (VOC).
4. Chemische Passivierung und Konversionsschichten
Vor jedem Auftrag einer organischen Schicht (Pulver, KTL oder Nasslack) bildet eine nasschemische Vorbehandlung das unverzichtbare Fundament. Moderne Konversionsschichten basieren auf Zirkonium-, Titan- oder dreiwertigen Chromverbindungen (Cr(III)), die vollkommen frei von sechswertigem Chrom (Cr(VI)) sind und strengen Umweltrichtlinien wie RoHS und REACH entsprechen.
Funktionsweise: Die Konversionsschicht wandelt die oberste Metallschicht chemisch um und erzeugt eine nanometerdünne, anorganische Schutzmatrix. Diese Passivierung verhindert die gefürchtete Filiformkorrosion (fadenförmige Unterwanderung des Lackfilms) und sorgt für eine mikromechanische und chemische Verankerung der nachfolgenden Lackschichten.
Alleinanwendung: In geschützten Innenräumen oder bei reinen Massekontaktflächen werden Passivierungen gelegentlich als transparenter oder leicht irisierender Korrosionsschutz ohne Decklackierung eingesetzt.
Systematischer Technologievergleich für Bauteilentwickler
Die folgende Übersicht vergleicht die gängigen Methoden zur Beschichtung Aluminium Druckguss anhand zentraler technologischer, optischer und wirtschaftlicher Kriterien:
Verfahren | Typische Schichtdicke | Korrosionsschutz | Umgriff & Kantenabdeckung | Optik & Farbvielfalt | Relatives Kostenniveau (Serie) |
Pulverbeschichtung | 60 – 120 µm | Sehr hoch (mit Vorbehandlung) | Gut (Kantenflucht möglich) | Sehr hoch (RAL, Metallic, Feinstruktur) | Mittel |
KTL-Beschichtung | 15 – 35 µm | Exzellent (hohe Salzsprühdauer) | Hervorragend (auch Innengeometrien) | Eingeschränkt (meist Schwarz/Grau) | Günstig bis Mittel |
Nasslackierung (2K) | 30 – 80 µm | Gut bis Sehr hoch | Befriedigend (Spritzschatten beachten) | Exzellent (Hochglanz, Effekte, Matt) | Mittel bis Gehoben |
Duplex (KTL + Pulver) | 80 – 150 µm | Maximaler Langzeitschutz | Exzellent in allen Zonen | Sehr hoch (witterungsstabil) | Gehoben |
Chromfreie Passivierung | < 1 µm | Mäßig (Basisschutz / Indoor) | Vollständig benetzend | Metallisch blank / irisierend | Sehr günstig |
Qualitätskontrolle und Prozesssicherheit bei der Oberflächenveredelung
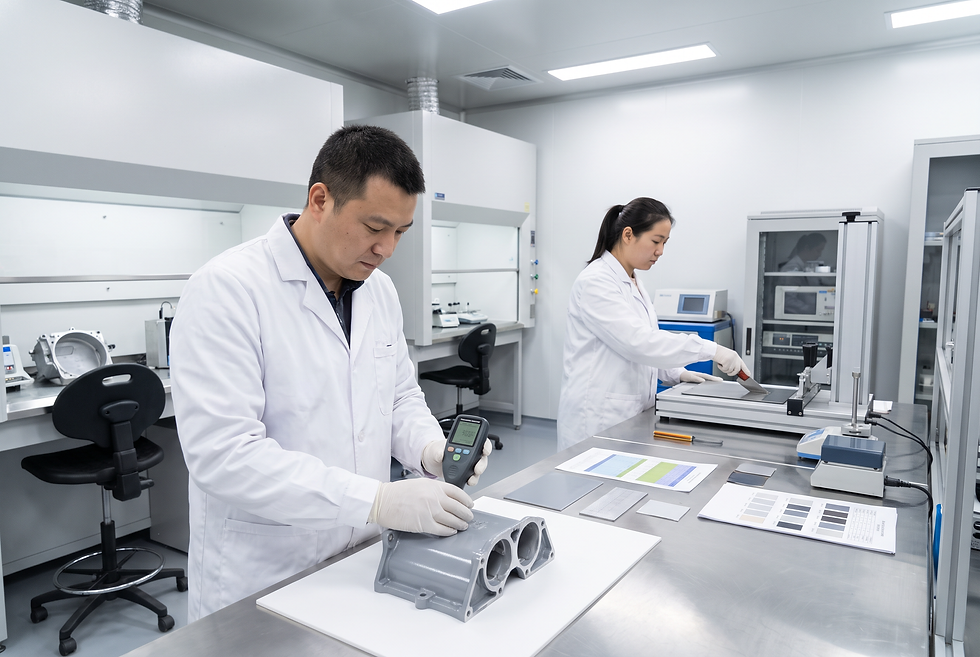
Eine fehlerfreie Beschichtung Aluminium Druckguss entsteht nicht allein in der Lackierkabine, sondern erfordert eine lückenlose Qualitätskontrolle entlang der gesamten Fertigungskette. Folgende Prüfungen und Prozessschritte sichern ein stabiles Serienergebnis:
1. Mehrstufige chemische Vorbehandlung
Die Güte jeder Beschichtung steht und fällt mit der Oberflächenreinheit. Industrielle Reinigungslinien durchlaufen typischerweise folgende Stufen:
Alkalische oder saure Entfettung: Vollständiges Entfernen von Bearbeitungsölen, Fetten und Formentrennmitteln.
Beizabtrag: Leichtes Anätzen zur Entfernung der oxidierten Gusshaut und Schaffung einer homogenen Gefügeoberfläche.
Kaskadenspülung: Mehrstufiges Spülen mit demineralisiertem Wasser (Leitwert < 30 µS/cm) zur Vermeidung von Salzverschleppungen.
Konversionsauftrag und Trocknung: Erzeugung der haftvermittelnden Passivschicht und anschließende kontrollierte Trocknung bei moderaten Temperaturen.
2. Standardisierte Prüfverfahren
Um die Übereinstimmung mit Kundenanforderungen und Normen wie DIN EN ISO 12944 oder VDA-Richtlinien zu verifizieren, kommen standardisierte zerstörende und zerstörungsfreie Messungen zum Einsatz:
Schichtdickenprüfung (DIN EN ISO 2360): Zerstörungsfreie Wirbelstrommessung zur Kontrolle der Schichtstärken an definierten Messpunkten.
Gitterschnittprüfung (DIN EN ISO 2409): Gitterschnitt mit anschließendem Klebebandabriss zur Einstufung der Haftfestigkeit (Kennwert GT 0 bis GT 5), oft ergänzt durch Schwitzwassertests (DIN EN ISO 6270-2).
Salzsprühnebelprüfung (DIN EN ISO 9227 NSS / AASS): Prüfung des Korrosionsverhaltens und der Unterwanderung am Ritz über 240, 480, 720 oder mehr als 1.000 Prüfstunden.
Glanzgrad- und Farbmessung: Photoelektrische Spektralphotometrie zur exakten Einhaltung eng definierter Farbtoleranzen (Delta E).
Konstruktions- und Beschaffungshinweise für die Praxis
Bereits in der Konstruktionsphase lassen sich wesentliche Weichen für ein makelloses Beschichtungsergebnis stellen. Scharfe Werkstückkanten führen bei Flüssig- und Pulverlacken durch Oberflächenspannung zu Kantenflucht (Lack zieht sich von der Kante zurück). Ein Mindestkantenradius von R = 1,0 bis 1,5 mm verhindert diesen Dickenabfall und schließt lokale Korrosionsschwachstellen von vornherein aus.
Zudem sollten Funktionsflächen wie präzise Lagersitze, Dichtnuten, Massekontaktpunkte oder Gewindebohrungen frühzeitig in den technischen Zeichnungen als freizuhaltende Bereiche spezifiziert werden. Die Auswahl geeigneter Maskierungsmaterialien (hitzebeständige Silikonstopfen, Stanzklebebänder oder Formkappen) sichert saubere Schnittstellen und erspart aufwendiges manuelles Nacharbeiten durch Nachschneiden von Gewinden oder Entlacken kritischer Passungen.
FAQ
Warum ist das dekorative Eloxieren bei Aluminiumdruckguss kaum verbreitet?
Druckgusslegierungen enthalten hohe Mengen an Silizium (oft 9 bis 12 Prozent), welches während des Eloxalprozesses nicht homogen oxidiert. Die Folge ist eine ungleichmäßige, dunkelgraue, fleckige oder streifige Schichtoptik. Für dekorative Anwendungen ist Eloxieren daher ungeeignet. Lediglich technische Harteloxalschichten für rein funktionalen Verschleißschutz lassen sich unter eng begrenzten Prozessparametern realisieren.
Wie entsteht Outgassing bei der Pulverbeschichtung und wie wird es vermieden?
Outgassing (Ausgasen) entsteht, wenn winzige Lufteinschlüsse oder Reste von Formtrennmitteln in den oberflächennahen Mikroporen des Druckgussgefüges beim Einbrennen im Ofen erhitzt werden. Das Gas dehnt sich aus und durchbricht den zähflüssigen Lackfilm, was zu Kratern oder Bläschen führt. Gegenmaßnahmen umfassen vakuumunterstützten Druckguss, thermisches Vorentgasen (Ausheizen vor dem Pulverauftrag) sowie die Verwendung spezieller Ausgasungspulver mit verzögerter Vernetzung.
Welche Beschichtung bietet den besten Korrosionsschutz für Außenanwendungen?
Für anspruchsvolle Außenanwendungen, maritime Umgebungen oder streusalzbelastete Automobilteile bietet ein mehrschichtiges Duplex-System den höchsten Langzeitschutz. Dieses besteht aus einer gründlichen chromfreien Konversionsvorbehandlung, einer KTL-Grundierung für lückenlose Kanten- und Hohlraumabdeckung und einer wetterbeständigen Polyester-Pulverdecklackierung zum UV- und Mechanikschutz.
Welche Rolle spielt die Kantenverrundung für die Haltbarkeit der Beschichtung?
Scharfe Bauteilkanten führen während des Einbrennvorgangs dazu, dass der Lack durch Oberflächenspannungen von der Kante abfließt (Kantenflucht). Dadurch sinkt die Schichtdicke an den Kanten auf ein Minimum, was zu vorzeitiger Korrosion und Lackabplatzungen führt. Durch konstruktive Verrundung mit Radien von mindestens R = 1,0 mm wird eine gleichmäßige Schichtdicke gewährleistet.
Beschichtungsanforderung mit Sunrise prüfen
Planen Sie ein anspruchsvolles Aluminiumdruckguss-Projekt oder möchten Sie die Oberflächenqualität und Korrosionsbeständigkeit Ihrer Serienbauteile optimieren? Unsere Fertigungs- und Beschichtungsexperten analysieren Ihre Bauteilgeometrie, Werkstoffauswahl und Normenanforderungen, um das wirtschaftlich und technisch optimale Veredelungsverfahren für Ihre Anwendung zu realisieren.


Kommentare