


Trennlinie Druckguss: Strategische Platzierung für Design und Qualität
Die Konstruktion von anspruchsvollen Druckgussbauteilen erfordert von Entwicklungsingenieuren und Konstrukteuren ein tiefes Verständnis für fertigungstechnische Randbedingungen. Unter allen werkzeuggebundenen Parametern nimmt die geometrische Lage der Formtrennung eine zentrale Schlüsselrolle ein. Eine unbedacht gewählte Trennebene führt in der industriellen Praxis schnell zu sichtbaren Mängeln an Funktions- und Sichtflächen, zu gravierenden Undichtigkeiten an Fügestellen sowie zu unverhältnismäßig hohen Zusatzkosten in der zerspanenden Nacharbeit.
Für Konstrukteure und Qualitätsingenieure gilt daher: Die Definition der Formtrennung ist keineswegs eine reine Werkstattaufgabe des Formenbauers. Sie muss bereits im frühesten Stadium des Design for Manufacturing (DFM) aktiv gesteuert werden, um ein Optimum aus Funktion, Ästhetik und Herstellkosten zu erzielen.
Grundlagen: Was definiert die Trennlinie Druckguss?
Die Trennlinie Druckguss kennzeichnet die geometrische Berührungslinie zwischen den beweglichen und festen Formhälften des Gießwerkzeugs sowie eventuell beteiligten Schiebern und Backen. An dieser Fuge treffen die formgebenden Kavitäten aufeinander, um das flüssige Metall unter extrem hohem Druck und hoher Fließgeschwindigkeit präzise einzuschließen.
Physikalisch und thermomechanisch bedingt kann kein Druckgusswerkzeug im realen Serienbetrieb vollkommen spaltfrei schließen. Unter den extremen Schließkräften und dynamischen Gießdrücken von oft 400 bis über 1000 Bar dringt unweigerlich ein geringer Schmelzanteil in den mikroskopischen Fügespalt der Werkzeugeinsätze ein. Das direkte Resultat dieser thermischen und hydraulischen Belastung ist die Gratbildung. Wo die Trennlinie Druckguss am Bauteil verläuft, bestimmt somit unmittelbar, an welchen Bauteilkanten Entgratungsprozesse notwendig werden, welche Toleranzen darstellbar sind und welche optischen Merkmale zurückbleiben.
Eine vollständig ebene Trennebene ist fertigungstechnisch stets die wirtschaftlichste Lösung. Sie minimiert die Herstellungskosten der Druckgussform, ermöglicht eine gleichmäßige Verteilung des Schließdrucks und vereinfacht die thermische Balancierung des Werkzeugs. Komplexe Produktgeometrien mit Hinterschnitten, seitlichen Durchbrüchen oder dynamischen Konturen erzwingen jedoch häufig räumlich gekrümmte oder mehrfach abgestufte Trennungsverläufe. Diese erhöhen nicht nur die Kosten für Erodier- und Fräsarbeiten im Werkzeugbau, sondern steigern auch das Risiko von Formversatz und lokalem Werkzeugverschleiß.
Einfluss auf Sichtflächen und kosmetische Anforderungen
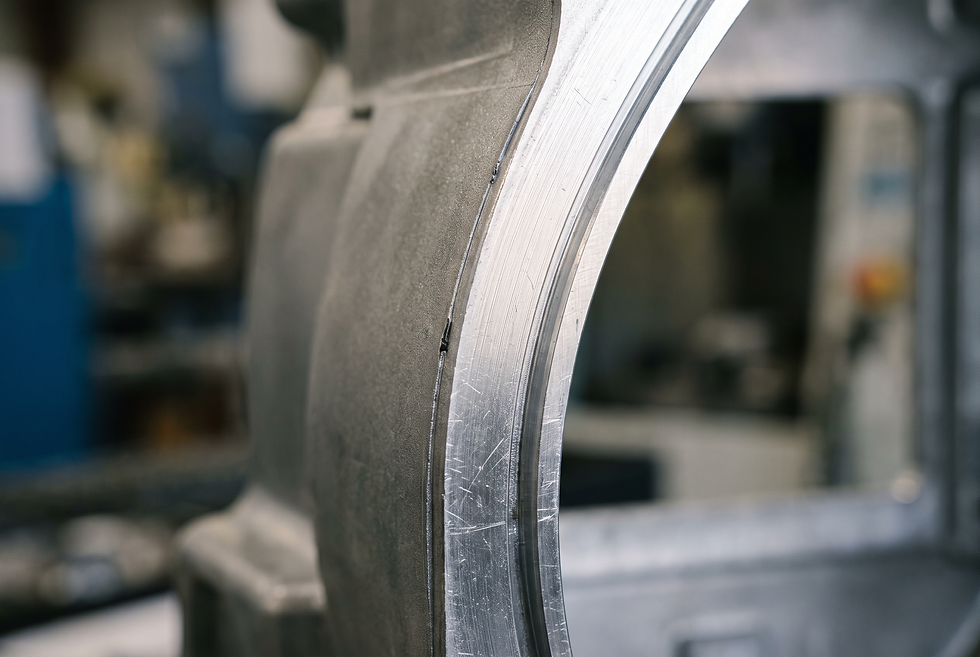
In vielen Anwendungsbereichen, wie beispielsweise bei Gehäusen für die Leistungselektronik, Sichtkomponenten im Fahrzeuginnenraum oder anspruchsvollen Konsumgütern, sind die Erwartungen an die optische Erscheinung hoch. Die Formtrennung hinterlässt werkzeugfallend stets eine sichtbare und fühlbare Spur am Gussstück.
Bei der Festlegung der Trennkanten an Bauteilen mit definierten Sichtflächen müssen Entwickler klare Gestaltungsregeln befolgen:
Platzierung auf natürlichen Außenradien: Wird die Formtrennung direkt auf vorhandene Gehäusekanten oder Radienübergänge gelegt, blendet das menschliche Auge die minimale Kantenunregelmäßigkeit weitgehend aus.
Vermeidung von Formtrennungen auf planen Flächen: Verläuft eine Trennebene quer über eine geschlossene, ebene Sichtfläche, entstehen nach dem Entgraten, Strahlen oder Pulverbeschichten störende Schattierungen und Texturbrüche, die als Qualitätsmangel wahrgenommen werden.
Kontrollierte Lage von Schieberabdrücken: Durch Schieber erzeugte Zusatzkanten sollten konsequent in montagebedingt verdeckte Zonen oder Unterseiten verlegt werden.
Nacharbeitsspuren einplanen: Mechanische Entgratungsschritte wie Feilen, Bandschleifen oder automatisiertes Stanzen verändern die lokale Oberflächenrauheit. Vor allem vor galvanischen Prozessen oder Glanzlackierungen müssen diese Zonen auf ein Minimum reduziert werden.
Kritische Dichtflächen: Leckagerisiken an der Trennebene vermeiden

Gehäuse für Batteriemodule, Elektroniksteuergeräte nach IP67/IP68-Norm oder fluidführende Pumpenkomponenten erfordern absolut ebene, porenfreie Dichtungsnuten und Dichtflansche. Eine ungünstig situierte Formteilung birgt hier erhebliche Risiken für die Funktionssicherheit des Gesamtsystems.
Schneidet die Trennlinie Druckguss eine Dichtfläche quer, entstehen gleich mehrere gravierende Schwachstellen im Gussgefüge:
Formversatz durch Führungsspiel: Bereits ein minimaler Querversatz der Werkzeughälften im Bereich von wenigen Hundertstelmillimetern erzeugt eine vertikale Kante, die elastische O-Ringe oder Formdichtungen nur schwer dauerhaft abdichten können.
Lokale Erstarrungslunker und Mikroporositäten: Im Bereich der Formtrennung treffen Schmelzfronten und Entlüftungsspalte aufeinander. Durch die veränderte Wärmeableitung entstehen dort bevorzugt Mikroporen, die unter Prüfdruck zu Leckagen führen.
Mikrogratbildung an Dichtkanten: Zurückbleibende Flittergrate können elastische Dichtelemente während der Montage mechanisch beschädigen oder sich im späteren Betrieb lösen und das Fluidsystem verunreinigen.
Die bewährteste Konstruktionsstrategie besteht darin, kritische Dichtflächen vollständig in einer einzigen Werkzeughälfte abzubilden. Ist eine Kreuzung aus geometrischen Gründen unvermeidbar, muss der Übergang durch eine präzise Fräsbearbeitung nachkalibriert werden.
Auswirkungen auf die zerspanende CNC-Nachbearbeitung
In der Praxis wird häufig angenommen, dass nachgelagerte CNC-Fräs- und Drehoperationen alle Ungenauigkeiten des Rohteils problemlos kompensieren können. Eine fehlerhafte Trennlinienauslegung treibt die Kosten der mechanischen Zerspanung jedoch drastisch in die Höhe.
Liegen Gratansammlungen oder Formversätze im Bereich der Spannflächen, kann das Bauteil in der CNC-Spannvorrichtung nicht mehr reproduzierbar und vibrationsfrei positioniert werden. Dies führt zu Maßabweichungen bei nachfolgenden Bohrungen, Passungen und Gewindeschneidzyklen. Zudem erzeugt das Zerspanen über eine unebene Trennkante hinweg einen unterbrochenen Schnitt, welcher den Werkzeugverschleiß beschleunigt und zu Rattern an den Schnittflächen führt.
Ein sorgfältig abgestimmtes DFM-Konzept stimmt die Gussbezugspunkte präzise mit den CNC-Nullpunkten ab, sodass Trennlinien und Anschnittreste vollständig außerhalb der Werkstückaufnahme und der Werkzeugfahrwege positioniert sind.
Wirtschaftlicher Vergleich: Trennlinienvarianten im Überblick
Die folgende Übersicht vergleicht die wichtigsten Kriterien verschiedener Trennlinienkonzepte und deren Auswirkungen auf die gesamte Wertschöpfungskette:
Kriterium | Ebene Trennlinie | Gestufte / Gekrümmte Trennung | Trennung mit Schiebereinsatz |
Werkzeugkosten | Gering; einfache Fräs- und Schleifbearbeitung | Mittel bis hoch; 3D-Konturierung und Erodieren | Hoch; aufwendige Führungen, Schieber und Dichtkeile |
Gratbildung | Gering und sehr homogen verteilter Schließdruck | Erhöht an Stufen und Eckenübergängen | Erhöht entlang aller Schieberführungsfugen |
Entgratungsaufwand | Wirtschaftlich über Standard-Stanzwerkzeuge | Oft mehrachsige Stanz- oder manuelle Werkzeuge | Kombinierte Werkzeuge oder manuelle Nacharbeit nötig |
Sichtflächengüte | Exzellent an definierten Gehäusekanten | Gefahr von Schattierungen an Konturwechseln | Sichtbare Schieberabdrucklinien im Sichtbereich |
Maßtoleranzen | Maximale Präzision innerhalb der Bauteilhälfte | Erhöhtes Risiko für Versatz über Stufen | Zusätzliche Maßtoleranzen durch Schieberspiel |
CNC-Eignung | Optimal für saubere Spannflächen und Nullpunkte | Erfordert sorgfältige Freistellung der Spannpunkte | Schieberbereiche dürfen nicht als Hauptreferenz dienen |
DFM-Empfehlungen für die praktische Konstruktion
Um Fertigungskosten zu senken und eine stabile Serienproduktion sicherzustellen, sollten Konstrukteure die folgenden bewährten Richtlinien anwenden:
Entformungsschrägen von der Trennebene aus definieren: Die Entformungsschrägen müssen von der gewählten Trennlinie ausgehend in beide Werkzeugöffnungsrichtungen kontinuierlich ansteigen. Unzureichende Schrägen verursachen Riefenbildung und Kleber beim Entformen.
Wandstärkenübergänge harmonisch auslegen: Starke Wanddickenunterschiede in unmittelbarer Nähe der Formteilung verursachen inhomogene Abkühlgeschwindigkeiten, Verzug und verstärkte Gratneigung durch Werkzeugaufbiegung.
Ausreichende Freiräume für Entgratwerkzeuge vorsehen: Das Entgraten mittels Stanzmatrize erfordert klare Schnittkonturen ohne störende Hinterschneidungen direkt an der Scherkante.
Schieberanzahl konsequent minimieren: Jede zusätzliche Trennfuge durch mechanische Schieber erhöht das Verschleißrisiko und verlangt nach engmaschigen Wartungsintervallen im Druckguss Werkzeugbau.
Qualitätssicherung: Prüfmerkmale an der Trennebene
Zur Gewährleistung einer reproduzierbaren Qualität in der Serienfertigung müssen Qualitätsingenieure standardisierte Prüfparameter für die Formteilung etablieren:
Grathöhe und Gratstärke: Definieren Sie eindeutige Grenzwerte auf der Fertigungszeichnung entsprechend DIN ISO 8062, um Nacharbeitsaufwände klar zu begrenzen.
Formversatzüberwachung: Kontinuierliche taktile oder optische 3D-Koordinatenmessungen der Trennkanten zeigen frühzeitig Führungsverschleiß oder thermische Verzüge der Gießform an.
Gefügedichte und Porosität: Zerstörungsfreie Röntgenprüfungen (CT) oder Wirbelstromprüfungen im Trennebenenbereich stellen sicher, dass keine verborgenen Lunker Dichtfunktionen gefährden.
Durch die frühzeitige ingenieurtechnische Abstimmung der Formteilung im CAD-Modell sichern Sie stabile Fertigungsprozesse, minimieren Ausschussraten und optimieren die Gesamtwirtschaftlichkeit Ihrer Druckgussprojekte nachhaltig.
FAQ
Warum ist eine ebene Trennlinie im Druckguss immer zu bevorzugen?
Eine ebene Trennlinie vereinfacht die mechanische Bearbeitung der Druckgussform erheblich, verringert thermischen Verzug und stellt sicher, dass die Schließkraft der Druckgussmaschine gleichmäßig auf die Dichtflächen des Werkzeugs verteilt wird. Dies minimiert Gratbildung und Werkzeugverschleiß.
Wie wirkt sich Formversatz an der Trennlinie auf Dichtflächen aus?
Formversatz entsteht durch minimales mechanisches Spiel in den Werkzeugführungen. An Dichtflächen erzeugt er eine Kante oder Stufe, die von elastischen Dichtungen oft nicht dauerhaft ausgeglichen werden kann, was unter Betriebs- und Prüfdruck zu Leckagen führt.
Kann die Trennlinie im Druckguss vollständig unsichtbar gemacht werden?
Werkzeugfallend ist eine Trennlinie niemals vollständig unsichtbar. Durch geschickte Platzierung auf bestehenden Designkanten, Verrundungen oder durch nachgelagerte Oberflächenbehandlungen wie Gleitschleifen, Strahlen und Pulverbeschichten lässt sich die Trennebene optisch jedoch nahezu neutralisieren.
Welche Rolle spielt die Trennlinie bei der CNC-Nachbearbeitung?
Liegen die Formtrennung oder der Grat auf Spannflächen, führt dies zu Ungenauigkeiten bei der Werkstückaufnahme und Ausrichtung. Liegt die Trennkante im Fräspfad, verursacht der variierende Materialauftrag unterbrochene Schnitte und erhöhten Werkzeugverschleiß.
Trennlinienkonzept für Druckgussbauteile prüfen lassen
Optimieren Sie Ihre Druckgussgeometrien frühzeitig hinsichtlich Formtrennung, Entformbarkeit und CNC-Zugänglichkeit. Lassen Sie Ihr Trennlinienkonzept von erfahrenen DFM-Spezialisten analysieren, um Werkzeugkosten zu senken und Ausschuss in der Serienfertigung zu vermeiden.


Kommentare